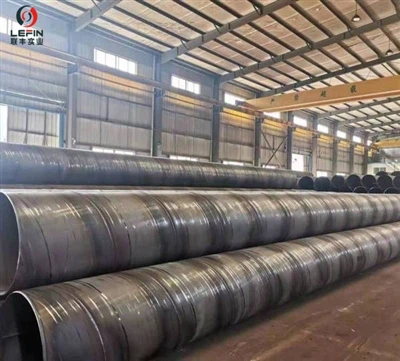
Submerged Arc Welding (SAW) on erittäin tärkeä automatisoitu kaarihitsausprosessi teollisuudessa.
Kun sitä käytetään teräsputkien valmistukseen (joita kutsutaan yleisesti upotettuiksi kaarihitsatuiksi putkiksi, mukaan lukien suorasaumaiset upotetut kaarihitsatut putket (LSAW) ja kierre upotetut kaarihitsatut putket (SSAW)), se voi tarjota erinomaisen suorituskyvyn teräsputkille.
Alla on yksityiskohtainen erittely upokaarihitsauksen prosessiperiaatteesta sekä sen tärkeimmistä eduista teräsputkien käsittelyssä:

1. Mikä on upokaarihitsausprosessi?
Kuten nimestä voi päätellä, "uppokaarihitsaus" on hitsausmenetelmä, jossa sähkökaari "haudataan" alle. Toisin kuin manuaalisessa sähköhitsauksessa, jossa voit nähdä kirkkaan valokaaren, upotettu kaarihitsaus sisältää kaaren sytyttämisen rakeisen virtauskerroksen alla.
√ Toimintaperiaate voidaan tiivistää seuraavasti:
- Levitä sulate:Hitsattavien teräslevyjen tai teräsputkien liitoskohtaan kone levittää ensin tasaisesti 30-50 mm paksuisen rakeisen juoksutekerroksen alueelle.
- Isytytä valokaari:Jatkuva paljas hitsauslanka syötetään automaattisesti juoksutekerrokseen ja joutuu kosketuksiin perusmateriaalin (työkappaleen) kanssa sytyttäen siten valokaaren.
- Muodosta suojaava ontelo:Sähkökaaren korkea lämpötila saa ympäröivän vuon sulamaan ja jopa osittain haihtumaan muodostaen suljetun ontelon vuokerroksen alle. Valokaari palaa vakaasti tässä ulkoilmasta täysin eristetyssä "mustassa huoneessa".
- Sulaminen ja jähmettyminen:Sähkökaaren lämpö sulattaa välittömästi hitsauslangan, sulatteen ja perusmateriaalin muodostaen metallisulatusaltaan. Vähemmän tiheä kuona kelluu automaattisesti sulatusaltaan pinnalla ja eristää ilmaa entisestään. Kun hitsauslaitteisto liikkuu tasaisesti eteenpäin, takana oleva nestemäinen metalli alkaa jäähtyä ja jähmettyä muodostaen tiiviin hitsaussauman. Pinnalla oleva nestemäinen kuona jäähtyy myös kovaksi kuonakuoreksi (tämä kuonakerros voidaan lyödä pois lopullisen hitsisauman muodostamiseksi).
II. Mitä etuja on upokaarihitsausprosessin käyttämisestä teräsputkien työstössä?
Upokaarihitsausmenetelmällä käsitellyillä teräsputkilla (kuten keski- ja suuret -halkaisijaltaan paksut-seinämäiset putket, joita käytetään esimerkiksi öljy- ja kaasukuljetuksissa, meritekniikassa ja rakennuspaalutustöissä jne.) on ylivoimaisia etuja laadun ja toiminnallisuuden suhteen muihin hitsausmenetelmiin (kuten korkea{0}resistanssi, hitsaus jne.) verrattuna:
1. Hitsauksen laatu on erittäin korkea ja painetta{1}}kantokyky on vahva.
- Täydellinen eristyssuoja:Valokaarin ja sulan valun ja kuonan kaksinkertaisen-suojauksen ansiosta ilman typpi ja happi eivät pääse tunkeutumaan ollenkaan, mikä vähentää epäpuhtauksia ja huokosia hitsimetallissa.
- Erinomaiset mekaaniset ominaisuudet:Hitsausmetalli on erittäin puhdasta, ja sen sitkeys, plastisuus ja kestävyys alhaisen lämpötilan -lämpötiloja vastaan ovat erinomaisia. Samaan aikaan upokaarihitsauksen tunkeutumissyvyys on erittäin suuri, ja jopa 20 mm paksut teräslevyt voidaan hitsata yksipuolisesti läpi yhdellä kertaa. Tämä varmistaa, että teräsputki halkeilee vähemmän, kun se altistetaan erittäin korkealle paineelle ja ankarissa ympäristöissä (kuten meren alla, korkeilla kylmillä alueilla).

2. Korkea tuotantotehokkuus, sopii laajaan-massatuotantoon
- Suuri virta ja korkea sulamisnopeus:Upokaarihitsauksessa voidaan käyttää erittäin suuria virtoja (jopa 5-10 kertaa käsihitsaukseen verrattuna), ja koska hitsauslankaa syötetään jatkuvasti ja automaattisesti, elektrodin vaihtoon ei jää taukoa. Sen sulamisnopeus ja kerrostumistehokkuus ovat erittäin korkeat.
- Suuri hitsausnopeus:Automatisoidulla tuotantolinjalla upokaarihitsauksen nopeus voi nousta 60-150 metriin tunnissa, mikä lyhentää merkittävästi yksittäisen teräsputken tuotantosykliä ja tekee siitä erittäin sopivan suuriin hankintatarpeisiin infrastruktuuriprojekteissa.
3. Pystyy valmistamaan "halkaisijaltaan suuria-paksuja-seinäisiä" jättimäisiä teräsputkia
- Korkeataajuinen vastushitsaus{0}} (ERW)Raaka-aineiden leveys rajoittaa sitä, kun valmistetaan halkaisijaltaan suuria -teräsputkia, kun taas upokaarihitsauksessa spiraalikonfiguraatiolla (SSAW) voidaan käyttää suhteellisen kapeita teräsnauhakeloja valmistamaan spiraalikäämitysprosessin avulla erittäin suuria putkia.
- Pitkittäissauman upokaarihitsaus (LSAW)menetelmässä käytetään tyypillisesti koko paksua levyä (joka on muodostettu JCOE- tai UOE-prosessilla) yhdistettynä syvään-sulavaan syvä-uppokaarihitsaukseen, jotta voidaan helposti tuottaa raskaita teräsputkia, joiden seinämän paksuus on yli 40 mm tai jopa 50 mm ja halkaisija useita metrejä. Tämä on jotain, jota muut menetelmät eivät voi vastata.

4. Suuri mittatarkkuus ja pieni jäännösjännitys
- Nykyaikaisten pitkittäisten upotettujen kaarihitsattujen putkien tuotantoprosessiin lisätään tavallisesti ylimääräinen täyspitkä{0}}mekaaninen laajennusvaihe (Expanding). Tämä paitsi eliminoi hitsausprosessin aikana syntyvän jäännösjännityksen, myös parantaa merkittävästi teräsputken pyöreyttä ja suoruutta, mikä tekee sen geometrisista mitoista erittäin tarkkoja ja helpottaa asennusta ja liittämistä.
5. Parantaa työoloja ja tehdä niistä ympäristöystävällisempiä
- Perinteinen manuaalinen hitsaus ei ole vain väsyttävää, vaan se myös altistaa työntekijät häikäisevälle valollevalokaaren valo ja haitallinen savu. Sitä vastoin koko upokaarihitsauksen hitsausprosessi päättyy automaattisesti mekaanisen vaunun avulla. Hitsaajien tarvitsee käyttää vain valvomossa olevaa ohjauspaneelia. Valokaari on tiukasti "hautautunut" vuon alle, minkä seurauksena valokaaren valosäteilyä tai roiskeita ei juurikaan esiinny ja savupäästöjä on hyvin vähän. Tämä suojaa suuresti työntekijöiden näköä ja hengityselimiä ja täyttää nykyaikaisten vihreiden tehtaiden standardit.

Yhteenvetona:
Upotettu kaarihitsausprosessi saavuttaa täydellisen tasapainon erinomaisen hitsauslaadun, huomattavan tuotantotehokkuuden ja vankan sopeutumiskyvyn välillä vaikeisiin olosuhteisiin sen nerokkaan suunnittelun "hitsaus suojaavan kuonakerroksen alla" ansiosta. Tästä syystä se on edelleen tärkeä prosessi suurten energiansiirtoputkien ja suurten rakenneputkien valmistuksessa maassamme.